
Parameter Produk
| Barang | Spesifikasi |
|---|---|
| Bahan | Baja Karbon, Baja Paduan, Baja Tahan Karat, Aluminium |
| Media Peening | Keramik, Kaca, Baja |
| Stres Permukaan | 200–400 ksi (tekan) |
| Aplikasi | Peningkatan kehidupan kelelahan, peening stres, pembersihan permukaan |
| Standar | AMS 2430, seri Boeing BMS7 |
| MOQ | 10 buah |
keterangan
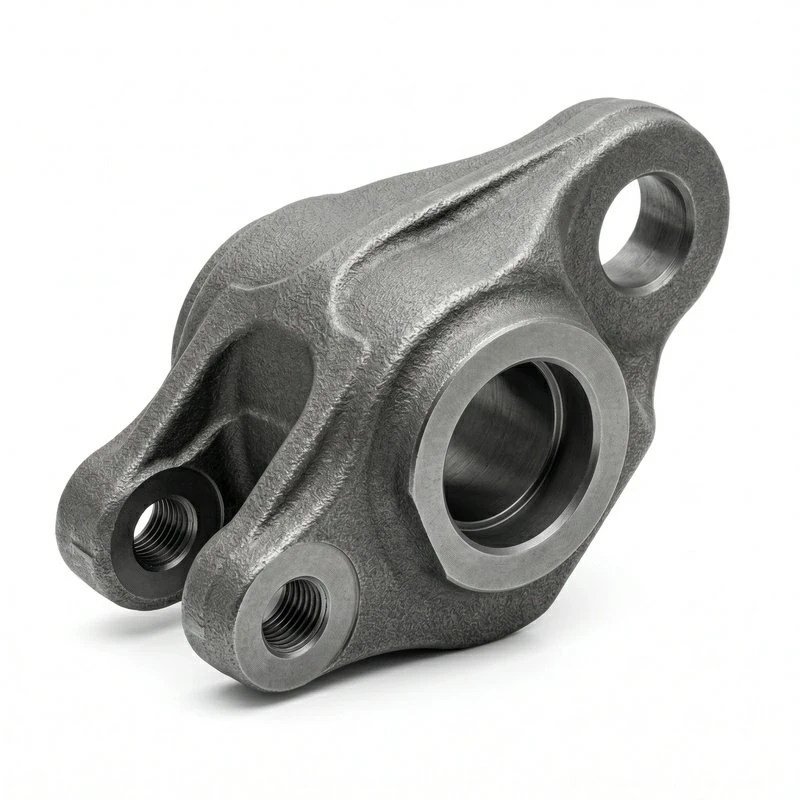
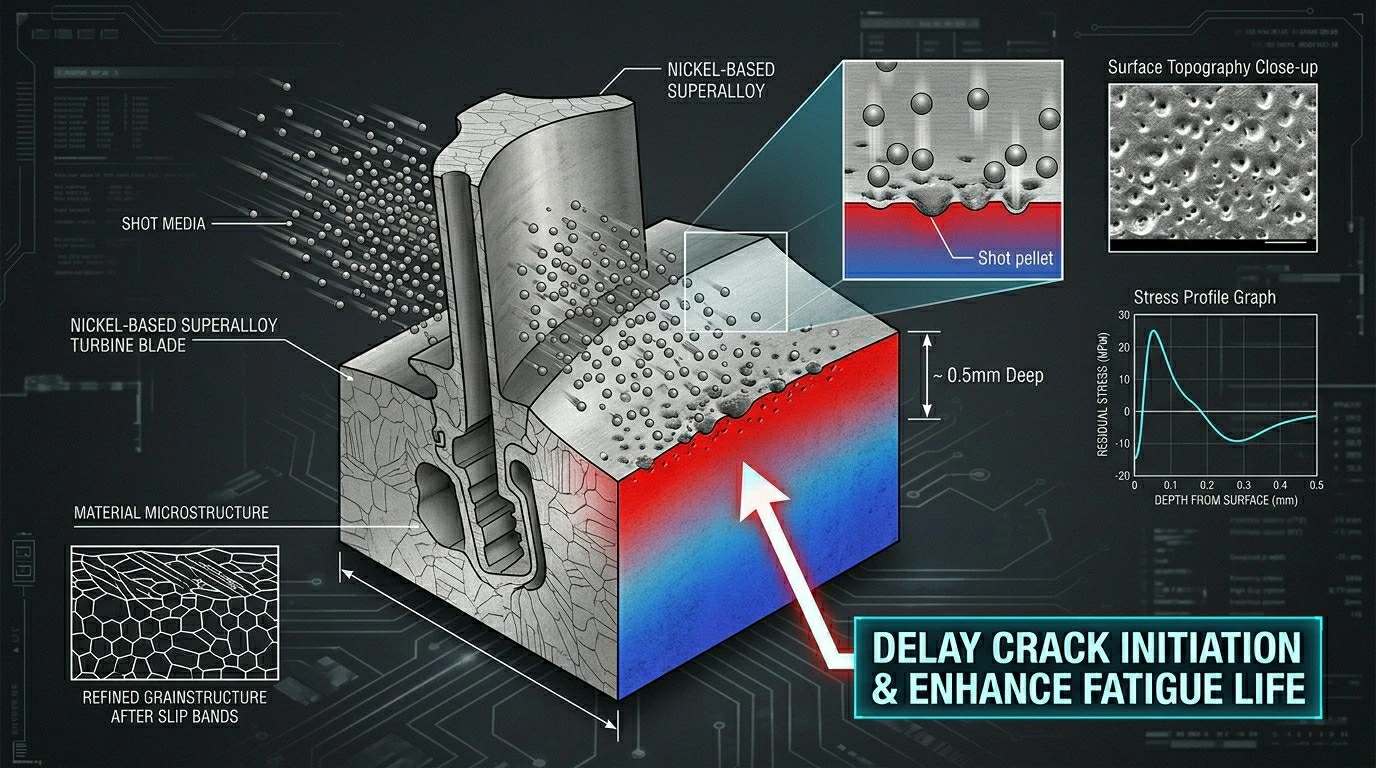
Komponen shot peened telah mengendalikan tegangan tekan yang masuk ke lapisan permukaan dengan membombardir permukaan dengan media bola kecil - dampaknya menciptakan deformasi plastis yang menekan permukaan dan menimbulkan tegangan sisa tekan. Hasilnya adalah peningkatan umur kelelahan secara signifikan, terutama untuk komponen yang mengalami pembebanan siklik dimana kegagalan kelelahan merupakan mode kegagalan utama. Lapisan tegangan tekan memanjang dari permukaan ke dalam - biasanya sedalam 0,1 hingga 0,5 mm bergantung pada intensitas peening dan material. Lapisan ini melawan tegangan tarik yang terjadi pada permukaan selama pembebanan siklik, sehingga menunda permulaan retak yang menyebabkan kegagalan fatik. Komponen penting dirgantara dan otomotif secara rutin ditembakkan - batang penghubung, poros engkol, bilah turbin, komponen roda pendaratan.
Kapan Harus Peen dalam Prosesnya
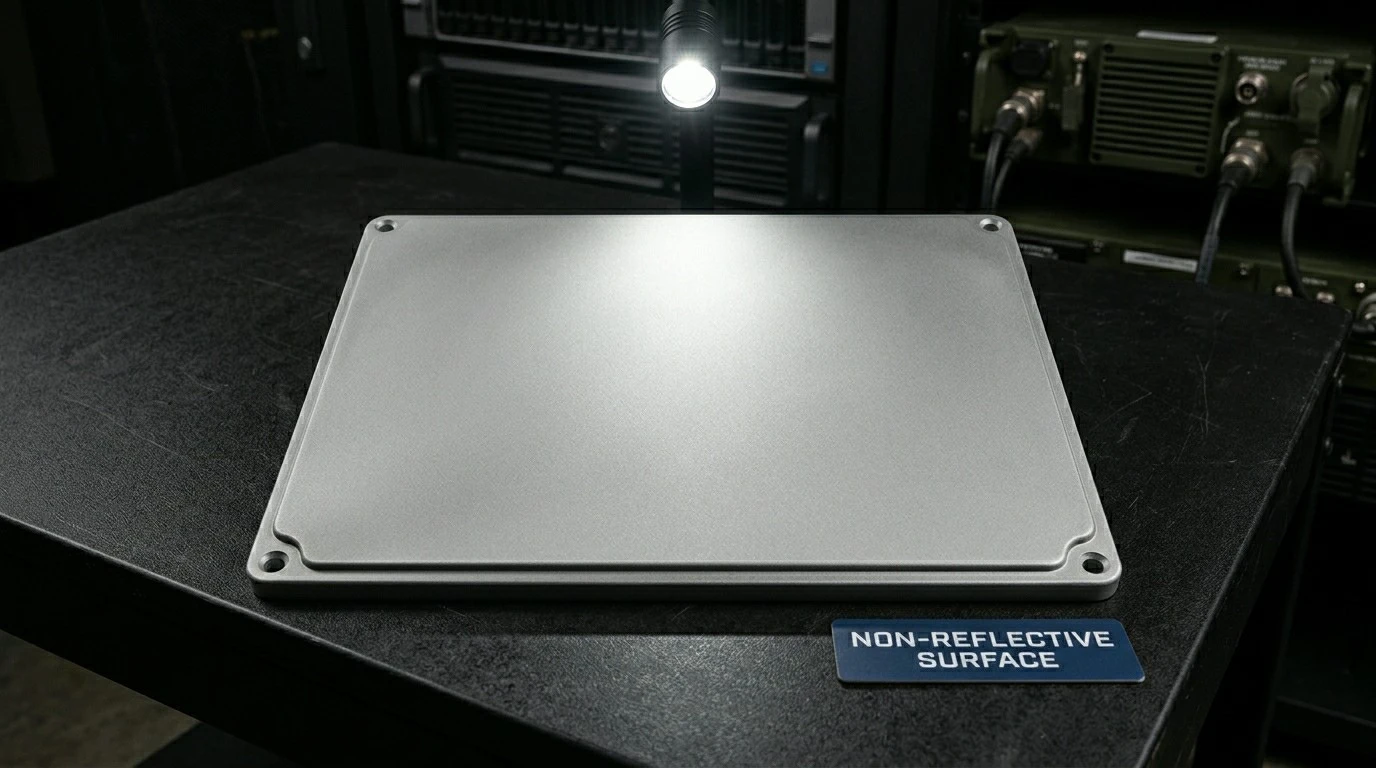
Shot peening biasanya ditentukan setelah perlakuan panas dan pemesinan akhir, namun sebelum perlakuan permukaan atau pelapisan - lapisan tegangan tekan harus utuh saat komponen memasuki layanan. Pelapisan pada permukaan shot peened dapat mengurangi manfaat jika proses pelapisan menimbulkan tegangan tarik.
Pertanyaan Umum
Q1: MOQ?
A1: 10 buah.
Q2: Bahan?
A2: Baja karbon, baja paduan, baja tahan karat, aluminium - sebagian besar logam merespons shot peening.
Q3: Standar?
A3: Seri AMS 2430 dan Boeing BMS7 untuk aplikasi luar angkasa.
Q4: Stres tekan tercapai?
A4: Tegangan tekan 200–400 ksi pada lapisan permukaan tergantung pada material dan parameter peening.
Q5: Kapan proses peen?
A5: Setelah perlakuan panas dan pemesinan akhir, sebelum perawatan permukaan atau pelapisan.
Q6: Verifikasi?
A6: Ya. Tersedia pengujian strip Almen dan verifikasi cakupan.
Kualitas tidak-dapat dinegosiasikan dalam manufaktur presisi. Setiap komponen menjalani pemeriksaan ketat pada setiap tahap produksi.
- SEBAGAI/EN/JISQ 9100- Manajemen kualitas ruang angkasa untuk-bagian penting dan struktural penerbangan
- NADCAP- Proses khusus yang terakreditasi termasuk perlakuan panas, NDT, dan perawatan permukaan
- DFARS / ITAR- Rantai pasokan yang sesuai untuk aplikasi pertahanan dan luar angkasa
- Boeing DMS/Airbus SP- Dokumentasi-persyaratan khusus pelanggan tersedia
- Pasifasi / Elektropolishing- Prosedur ASTM A967 untuk ketahanan terhadap korosi
- Ketertelusuran Material- Pelacakan nomor panas dari bahan mentah hingga bagian jadi
Dari bahan mentah hingga produk jadi, setiap langkah dikontrol dan didokumentasikan:
- Persiapan Bahan- Pemilihan stok batang atau tempa dengan sertifikasi material
- Pemesinan Kasar- Pembubutan/penggilingan CNC ke profil kosong roda gigi
- Pemotongan Gigi- Hobbing, pembentukan, atau penggilingan untuk geometri gigi roda gigi
- Perlakuan Panas- Karburasi, pengerasan induksi, atau melalui-pengerasan
- Penggilingan / Penyelesaian- Gerinda gigi untuk tingkat kualitas AGMA 10+
- Inspeksi- Pengukuran timbal, involute, dan ketebalan gigi terhadap gambar
- Pembersihan & Pengemasan- Lapisan minyak pencegah karat dan kemasan pelindung
Tag populer: menembak komponen yang pecah, Tiongkok menembak produsen komponen yang pecah, Lapisan Tembaga, Terminal Tembaga, Stres Halus, Timah Berlapis Tembaga